


Kualiti alatan secara amnya merupakan isu utama yang memisahkan steadytertutup-proses penempaan matioperasi daripada satu dibelenggu oleh sekerap dan kegagalan mati pramatang. Memandangkan pemalsu mencari toleransi yang lebih halus dan hayat cetakan yang lebih lama, pengoptimuman reka bentuk cetakan, geometri denyar, bahan alat dan pengurusan haba adalah penting. Dalam artikel ini, kita akan bercakap tentang tuas praktikal untuk mendapatkan output yang konsisten daripada setiap set dadu berdasarkan pendekatan yang digunakan oleh rakan kongsi sepertiWelong.
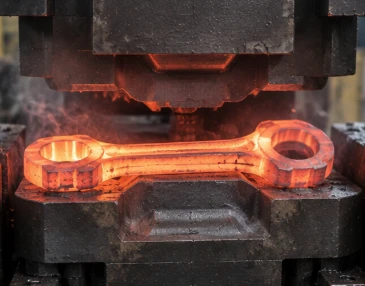
Bagaimanakah Reka Bentuk Die Mempengaruhi-Proses Penempaan Die Tertutup?
Geometri Rongga Mati dan Ketepatan Bahagian
Bentuk rongga mengehadkan ketepatan maksimum bahagian dalam mana-mana proses penempaan-tertutup, kerana sebarang perbezaan dimensi dalam acuan diduplikasi dalam penempaan akhir. Jurutera biasanya mensimulasikan isian rongga sebelum memotong keluli untuk mencari zon underfill dan ketegangan yang berlebihan. Memperbetulkan bentuk rongga pada kali pertama meminimumkan kerja semula yang mahal dan mengurangkan bilangan serangan percubaan yang diperlukan untuk memperakui acuan baharu.
Pertimbangan Ketebalan Rusuk dan Web
Dalam proses penempaan-ditutup, rusuk dan sarang nipis sukar diisi sepenuhnya, dan ketebalan yang tidak sekata merupakan punca utama penolakan bahagian. Pereka bentuk ingin melihat jejari fillet yang luas dan perubahan ketebalan yang lancar untuk memastikan logam mengalir tanpa terhenti di tempat nipis. Jika reka bentuk mempunyai jaringan nipis, biasanya, prabentuk pengubahsuaian bentuk atau menambah langkah menyekat boleh meningkatkan isian tanpa reka bentuk semula yang lengkap.
Draf Sudut dan Reka Bentuk Lentingan
Ramai pengguna tidak menyedari keperluan untuk sudut draf yang mencukupi. Bahagian melekat, dan dinding rongga merosot lebih cepat semasa lontar tanpa aliran udara. Dalam kebanyakan konfigurasi untuktertutup-proses penempaan matis, dinding dalaman mempunyai draf yang lebih besar daripada dinding luar kerana penempaan mengecut terhadap ciri dalaman apabila ia sejuk. Menyemak draf piawaian lebih awal, dan bukannya selepas percubaan pertama, mungkin menjimatkan banyak masa kerja semula di landasan.
Reka Bentuk Denyar, Garisan Perpisahan dan Pengoptimuman Aliran Bahan
Reka Bentuk Tanah dan Longkang Kilat
Tekanan belakang yang dikawal oleh lebar tanah kilat dan volum longkang semasa penutupan acuan akhir secara langsung memberi kesan kepada kualiti isian semasa proses penempaan acuan tertutup-. Jika tanahnya terlalu kecil, lebihan logam akan terlepas lebih awal, ciri rongga terpencil yang kelaparan. Jika tanah terlalu luas, potong sekerap dan tekan kenaikan tonase. Secara amnya, keseimbangan pembolehubah ini dicapai melalui percubaan berulang yang disokong oleh data simulasi aliran.
Penempatan Talian Perpisahan
Dalam penempaan-die tertutup, lokasi garisan perpisahan sangat mempengaruhi aliran bahan dan operasi pemangkasan. Ini menjadikan pemesinan cetakan lebih mudah dan denyar lebih konsisten. Meletakkannya pada bahagian keratan rentas maks. Ketebalan denyar yang tidak sekata biasanya disebabkan oleh penempatan yang lemah, yang menyebabkan pemotongan sukar dan meninggalkan ketegangan sisa tertumpu di lokasi tertentu.
Meramal dan Mengawal Aliran Logam
Kedai tempamenggunakan pemodelan unsur terhingga semakin banyak untuk menjangka aliran logam sebelum bentuk cetakan akhir, kerana ia adalah mahal untuk menangani isu aliran selepas perkakas dipotong. Simulasi boleh digunakan untuk mereka bentuk bentuk prabentuk, isipadu bilet, dan reka bentuk penyekat, supaya bahan mencapai semua hujung rongga tanpa lipatan atau pusingan. Dalam proses penempaan dadu tertutup yang dioptimumkan dengan betul, simulasi selalunya membayar sendiri pada larian pertama.
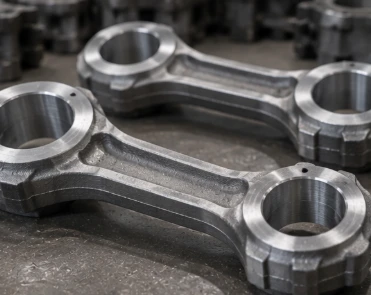
Bolehkah Bahan Alat yang Lebih Baik Memanjangkan Hayat Mati dan Mengurangkan Kehausan?
Memilih Gred Keluli Alat
Pemilihan bahan mempunyai kesan langsung dan boleh diukur pada berapa banyak kitaran alat bertahan, terutamanya dalam proses penempaan mati-volume tertutup-tinggi. Pilihan biasa termasuk H13 dan keluli alat kerja panas-yang serupa, dipilih untuk rintangan lesu terma dan keliatan di bawah pemuatan impak berulang. Memadankan gred keluli dengan suhu penempaan dan kerumitan bahagian ialah salah satu keputusan-yang lebih kos efektif yang boleh dibuat oleh pembeli terlebih dahulu.
Rawatan Permukaan dan Salutan
Rawatan permukaan seperti salutan nitriding atau PVD boleh memanjangkan hayat cetakan dengan meningkatkan rintangan haus pada permukaan rongga tanpa mengubah keliatan pukal keluli alat. Dalam atertutup-proses penempaan matiberjalan pada volum yang tinggi, rawatan ini mengurangkan pedih dan hakisan pada titik sentuhan yang mengalami geseran paling banyak. Kos pendahuluan tambahan biasanya dibenarkan oleh penukaran die yang lebih sedikit dan kualiti yang lebih konsisten.
Penyelenggaraan Pencegahan dan Pemeriksaan Mati
Pemeriksaan berjadual menangkap-peringkat retak awal, garis kelesuan terma dan haus sebelum ia meningkat kepada kegagalan bencana pada pertengahan-pengeluaran. Kedai-kedai yang menjalankan kitaran trek proses penempaan tertutup-die dikira dengan corak haus yang diketahui untuk setiap cetakan, menjadualkan penurapan semula secara pencegahan dan bukannya menunggu kecacatan yang boleh dilihat. Ini memastikan masa henti yang tidak dirancang rendah dan melindungi jadual pengeluaran.
Bagaimanakah Pelinciran dan Suhu Mati Meningkatkan Prestasi Penempaan?
Memilih Pelincir yang Tepat
Pilihan pelincir ialah salah satu elemen yang paling tidak dinilai dalam proses penempaan-tertutup dan memberi kesan kepada aliran logam serta kehausan cetakan. Pelincir sintetik berasaskan grafit dan air kedua-duanya menawarkan pertukaran-dalam perlindungan, sisa dan rawatan alam sekitar. Pilihan optimum selalunya bergantung pada bentuk dan kelantangan bahagian. Liputan yang lemah sering dilihat sebagai haus setempat, yang membawa kepada pengagihan hidupan yang tidak sekata di atas lubang.
Mengawal Suhu Prapanas Die
Salah satu sebab utama keretakan acuan awal dalam sebarang proses penempaan-ditutup ialah kejutan haba apabila bilet panas mengenai permukaan alat. Dengan memanaskan acuan pada suhu yang sesuai, kejutan haba diminimumkan. Jika die berjalan terlalu sejuk, ia akan menyebabkan keletihan haba; jika terlalu panas, keluli akan menjadi lembut, dan rintangan haus akan diturunkan. Tetingkap pemanasan berterusan-dari anjakan ke anjakan adalah mudah, tetapi selalunya tidak dilakukan.
Menguruskan Kitaran Terma Semasa Pengeluaran
Pengilangan berterusan melibatkan kitaran pemanasan dan penyejukan berulang yang terkumpul dalam tegasan terma pada perkakas. Menguruskan ini dengan betul boleh meningkatkan hayat boleh guna acuan. Banyak kedai yang menjalankan-proses penempaan cetakan tertutup-tinggi menggunakan saluran penyejukan atau jeda masa dalam proses untuk memastikan suhu permukaan cetakan stabil, meminimumkan pertukaran acuan kecemasan dan mengekalkan dimensi yang konsisten dari larian ke larian.
Kesimpulan
Kebolehpercayaan atertutup-proses penempaan mati, bebas daripada sampah dan masa henti, bergantung pada pengoptimuman perkakas, seperti reka bentuk cetakan, geometri denyar, bahan alat dan pengurusan suhu. Ditubuhkan pada tahun 2001,Welongmempunyai lebih 20 tahun pengalaman menyediakan pembangunan pembekal, kawalan kualiti dan bantuan teknikal kepada perniagaan dalam industri perindustrian, penggerudian minyak, aeroangkasa dan perubatan. Rakan kongsi yang berpengalaman seperti Welong, yang diperakui ISO 9001, boleh melaksanakan prinsip ini secara konsisten untuk pembeli.
Soalan Lazim
S1: Apakah punca paling biasa kegagalan acuan dalam-penempaan acuan tertutup?
J: Keletihan terma akibat pemanasan dan penyejukan yang tidak konsisten adalah punca utama keretakan die.
S2: Bagaimanakah lebar denyar mempengaruhi kualiti bahagian?
J: Lebar denyar mengawal tekanan balik-, mempengaruhi sama ada logam memenuhi ciri rongga jauh sepenuhnya.
S3: Apakah keluli alat yang biasa digunakan untuk acuan penempaan panas?
J: H13 dan keluli kerja panas-yang serupa digunakan secara meluas untuk keliatan dan rintangan lesu.
S4: Bolehkah simulasi mengurangkan percubaan-dan-ralat dalam pembangunan die?
J: Ya, simulasi aliran meramalkan isu pengisian sebelum perkakas dipotong, menjimatkan masa dan kos.
S5: Mengapakah pemilihan pelincir penting dalam-penempaan mati tertutup?
J: Pelincir yang betul meningkatkan aliran logam dan mengurangkan kehausan die setempat.
Rakan Kongsi Dengan Welong untuk Sokongan Rantaian Bekalan Penempaan Boleh Dipercayai
Jika anda mencari sumbertertutup-komponen palsuatau mengoptimumkan perkakas dengan rakan kongsi yang berpengalaman,Welongpasukan kejuruteraan dan kualiti sedia membantu. Dengan lebih 20 tahun berkhidmat kepada pelanggan industri, automotif, penggerudian minyak dan aeroangkasa di seluruh dunia, Welong menyokong lukisan, soalan perkakas dan keperluan pengeluaran dari konsep hingga penghantaran. Jangkau dimetal@welongpost.comuntuk membincangkan anda seterusnyatertutup-proses penempaan matiprojek.
Rujukan
1. American Society for Metals, buku panduan mengenai reka bentuk acuan penempaan dan pemilihan keluli alat.
2. Persatuan Industri Penempaan, panduan tentang reka bentuk denyar dan pengoptimuman talian perpisahan.
3. Persatuan Jurutera Pembuatan, penyelidikan tentang simulasi untuk ramalan aliran logam.
4. ASM International, rujukan tentang salutan untuk-keluli alat kerja panas.
5. Jurnal Teknologi Pemprosesan Bahan, kajian tentang kelesuan terma dalam penempaan acuan.
6. Jurnal Antarabangsa Teknologi Pembuatan Termaju, penyelidikan tentang pelinciran dalam penempaan.


